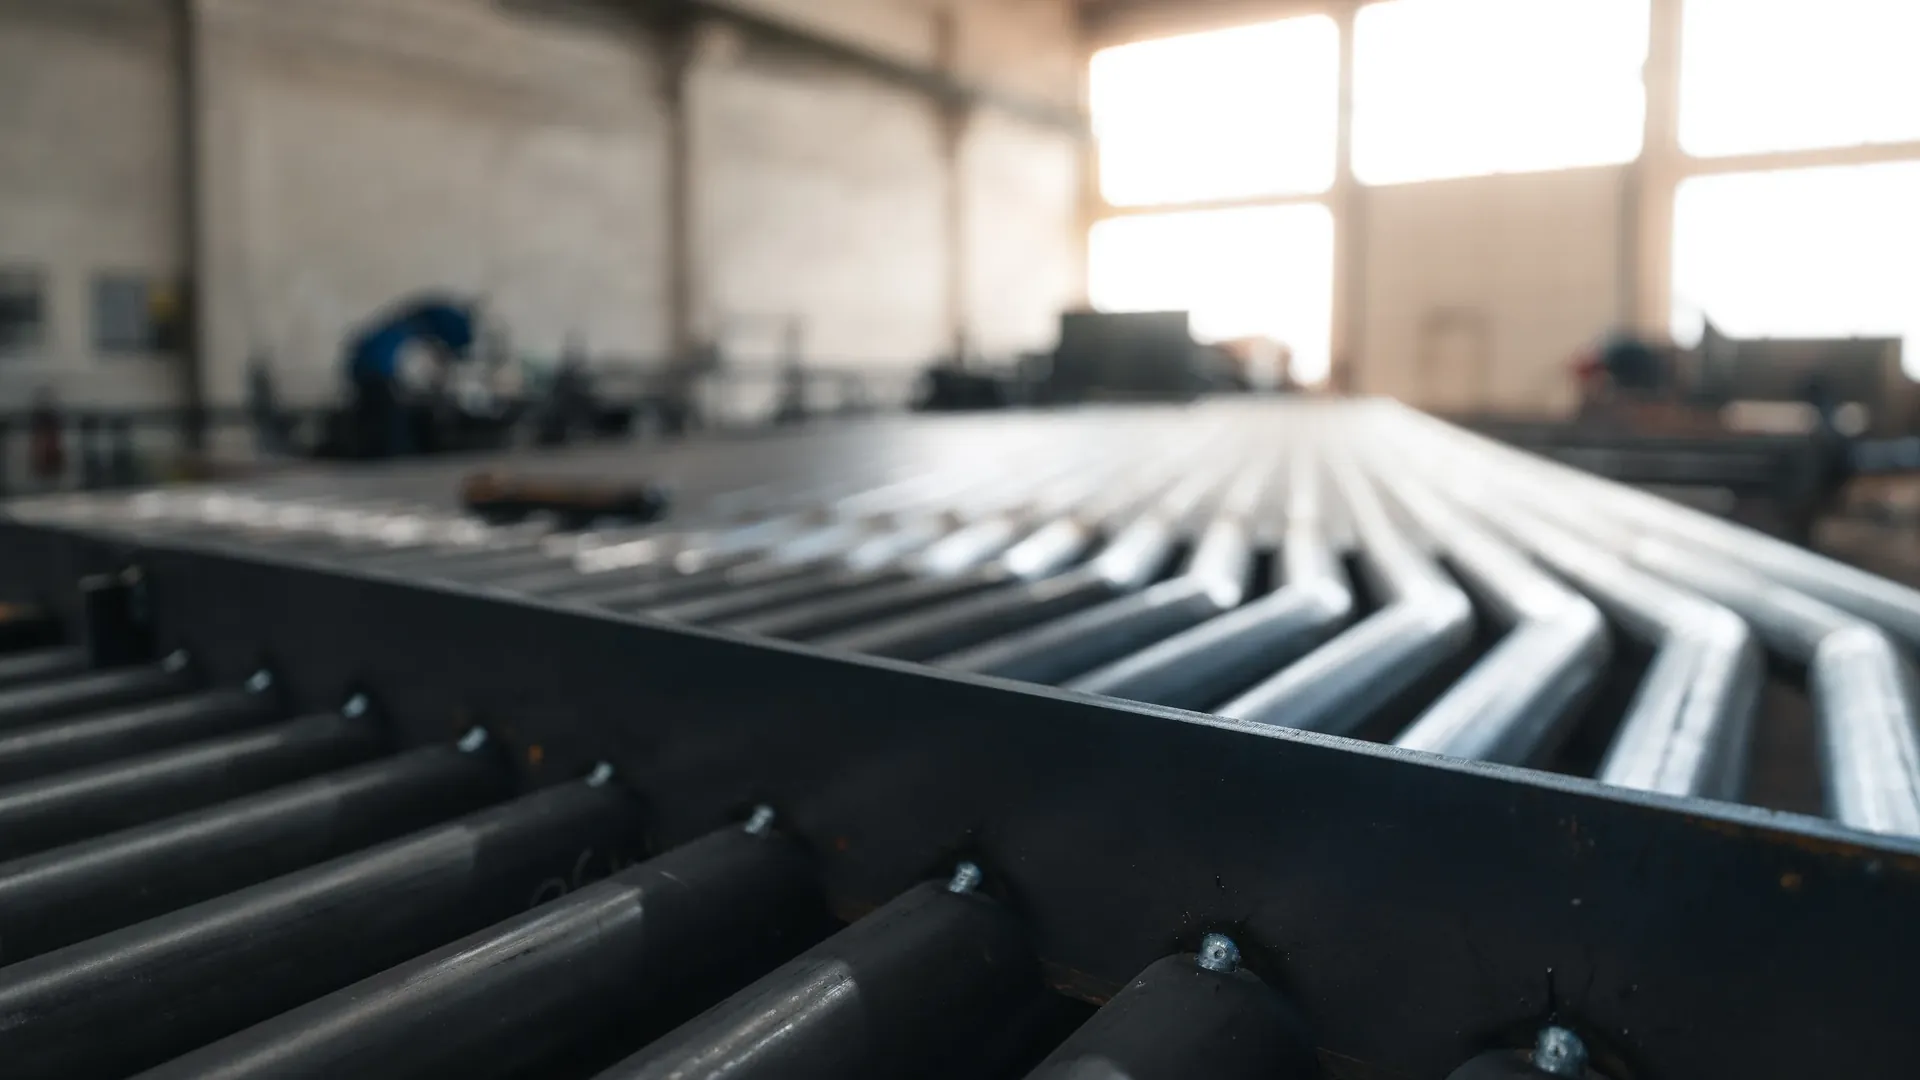
Díly, u kterých rozhoduje přesnost, materiál a doložená kvalita.

Vyrábíme technicky náročné díly a sestavy pro energetiku a průmyslové stavebnictví, od přehříváků páry a ekonomizérů až po ocelové konstrukce ve třídě provedení EXC3. Pracujeme podle vlastní výrobní dokumentace i podle podkladů dodaných zákazníkem. Výrobní dokumentaci připravují stejní konstruktéři, kteří zařízení navrhli, takže technické dotazy z výroby řeší přímo autor návrhu.
Co vyrábíme
Přehříváky páry a ekonomizéry
Hadovité systémy z trubek ohýbaných bez trnu včetně komor. Dodáváme je jako kompletní celky pro nové kotle i jako náhradu pro stávající zařízení.
Kotlová tělesa a tlakové části kotlů
Vyhrazená tlaková zařízení vyrábíme, sestavujeme a před expedicí podrobujeme tlakové zkoušce až do 45 MPa s automatickým záznamem výsledků.
Ocelové konstrukce do EXC3
Vyrábíme nosné konstrukce hal, opláštění a technologické konstrukce ve třídě provedení EXC3 podle normy EN 1090-1 s označením CE.
Potrubní díly a prostorové ohyby
Trubky Ø 20 až 90 mm tvarujeme v prostoru bez trnu, s rádiusem střednice 50 až 250 mm.
Polotovary membránových stěn
Vyrábíme polotovary membránových stěn, vytrubkováváme okna a sestavujeme je do stěn.
Fasádní prvky
Vyrábíme kotvící a rektifikační prvky designových fasád podle výrobní dokumentace vytvořené z vlastního 3D modelu.
Technologie, které rozhodují o výsledku
Strojní vybavení výrobního areálu v Šenově odpovídá náročnosti a charakteru naší výroby. Pokrývá jednotlivé kroky výrobního procesu, od dělení materiálu pásovými pilami, plazmou a autogenem přes CNC ohýbání trubek bez trnu, zakružování plášťů a frézování úkosů plechů i trubek až po polohování při svařování, trvalé značení dílů a tlakové zkoušky s digitálním záznamem. Svařování zajišťujeme na digitálně řízených zdrojích Fronius.
Klíčová technologie
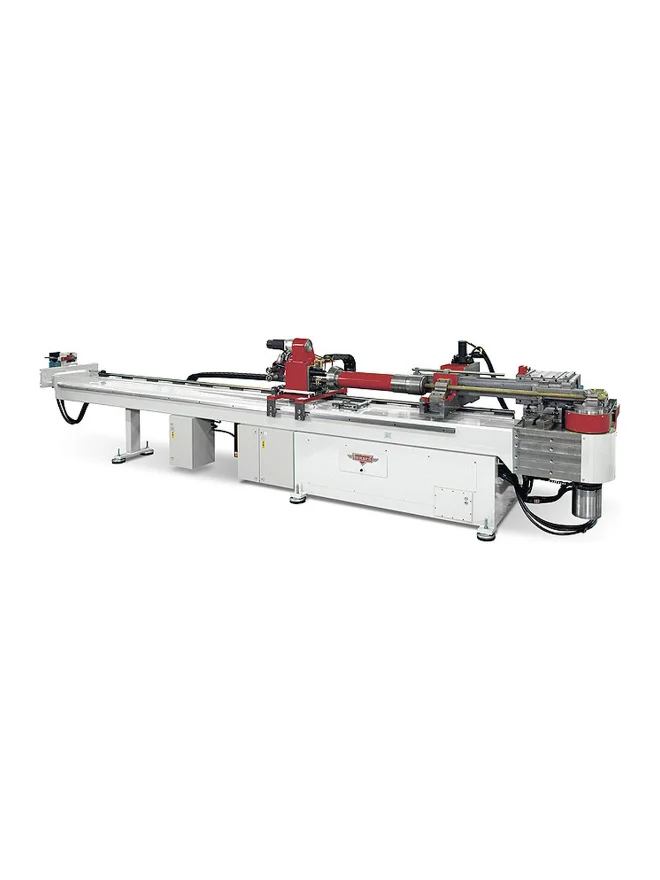
CNC ohýbací stroj HERBER 90 CNCTB
Plně automatický CNC ohýbací stroj Herber Engineering pro trubky Ø 20 až 90 mm. Ohýbáme bez trnu. Trubku do ohybu tlačí booster s programovatelným tlakem a rychlostí, které omezují ztenčení stěny a ovalitu ohybu, tedy parametry kontrolované při přejímce tlakových částí. Ohýbáme hadovité systémy přehříváků, ekonomizérů a výparníků, trubkové elementy membránových stěn a kolektory. Ohyb nahrazuje svařované koleno, tedy snižuje počet svarů i rozsah NDT kontrol.
- Technologie ohybu
- bez trnu, booster
- Průměry trubek
- Ø 20 až 90 mm
- Kapacita při pevnosti 400 N/mm²
- Ø 90 × 5 mm
- Rádius střednice
- 50 až 250 mm
- Síla boosteru
- 200 kN
- Max. délka trubky
- 4 000 mm
- Max. úhel ohybu
- 210°
- Rychlost a opakovatelnost ohybu
- 0 až 40 °/s, ± 0,1°
- Sada nástrojů
- Ø 31,8 až 70,1 mm
- Řízení
- CNC Bosch Rexroth MTX, databáze materiálů pro korekci odpružení
Klíčová technologie
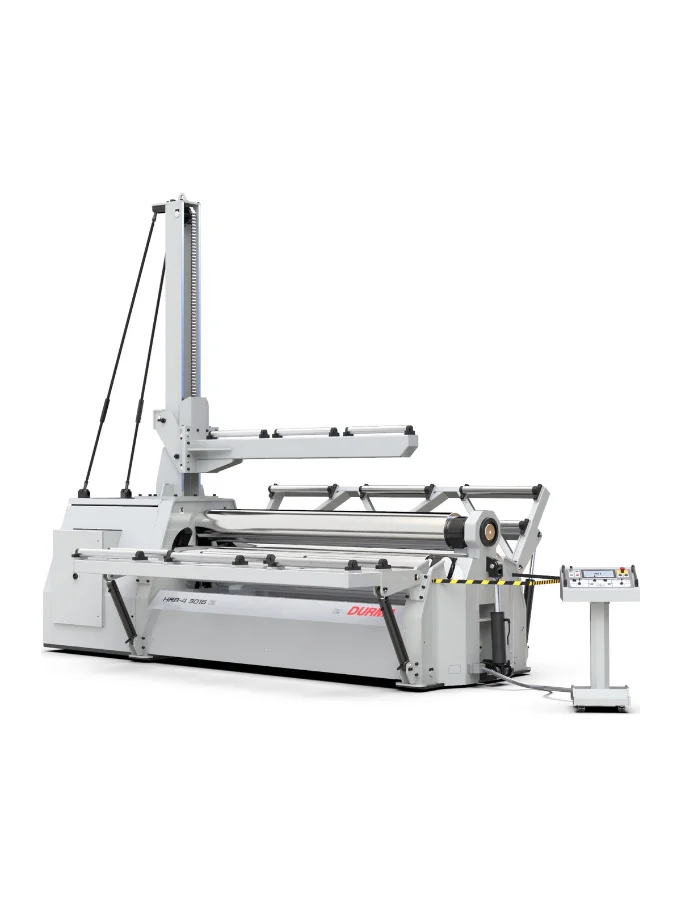
Zakružovačka plechů HRB‑4 3020
Čtyřválcová hydraulická zakružovačka DURMA s předohybem. Zakružujeme válcové pláště tlakových nádob a zásobníků, tělesa kotlů a výměníků, kuželové přechody i segmenty konstrukcí. Pracovní délka válců umožňuje zpracovat tabuli 3 000 mm bez obvodového svaru.
- Pracovní délka válců
- 3 100 mm
- Tloušťka zakružování
- do 20 mm
- Tloušťka předohybu
- do 16 mm
- Horní válec
- Ø 360 mm
- Spodní válec
- Ø 330 mm
- Boční válce
- Ø 270 mm
- Vztažný materiál
- mez kluzu 240 N/mm²
- Řízení
- PLC, rovnoběžnost bočních válců na displeji
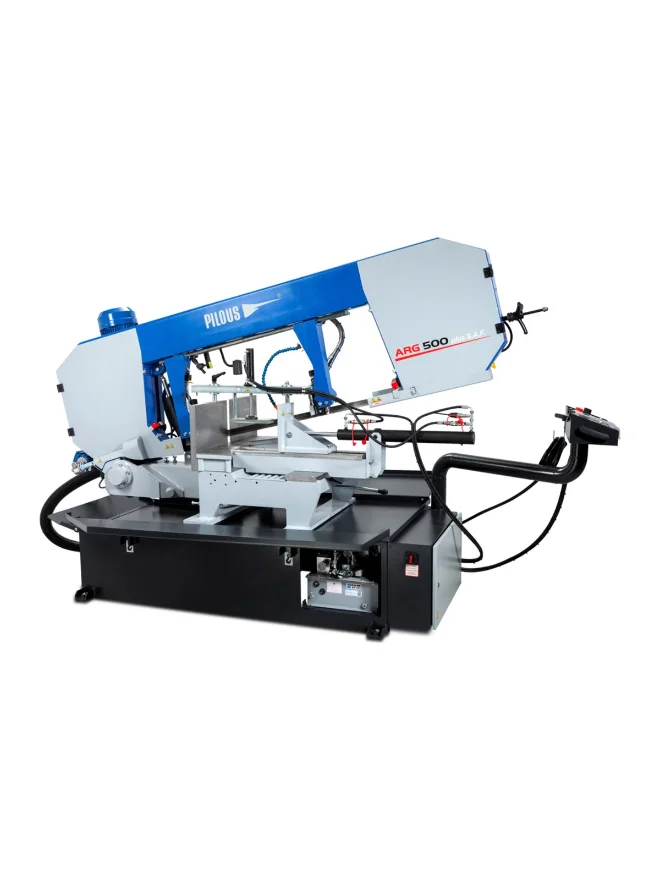
Pásové pily Pilous ARG 400 a ARG 500 Plus S.A.F.
Dvě poloautomatické gravitační pásové pily s hydraulickým posuvem ramene a automatickým cyklem. Dělíme tyče, profily a trubky pro ocelové konstrukce a potrubní celky včetně úhlových řezů 45° a 60°, připravujeme přířezy trubek pro ohýbačku HERBER a profilů pro svařence. Dvě velikosti pokrývají sortiment od drobných profilů po nosníky a trubky do Ø 500 mm.
- Řezný rozsah, kruh 90°
- Ø 400 mm a Ø 500 mm
- Řezný rozsah, obdélník 90°
- 480 × 170 mm a 620 × 450 mm
- Natočení ramene
- 90°, 45° oboustranně, 60°
- Rychlost pásu
- 15 až 90 m/min a 20 až 90 m/min
- Hlavní motor
- 3,0 kW a 4,0 kW
- Hmotnost
- 980 kg a 1 530 kg
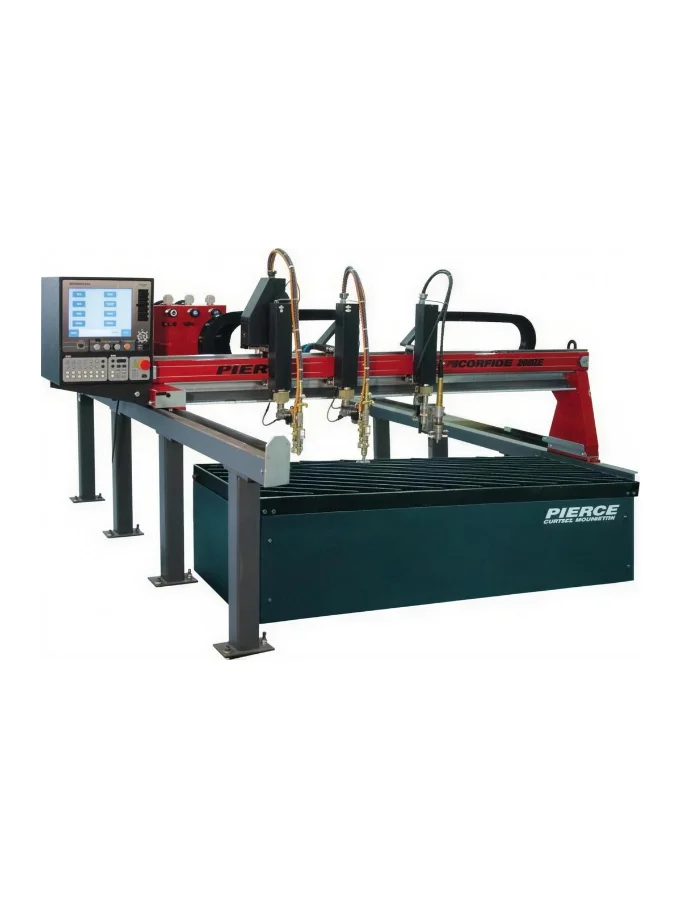
CNC pálicí stroj SCORPION 2500 GP
Portálový pálicí stroj Pierce Control Automation s plazmovým i autogenním hořákem. Pálíme přířezy pro tlakové nádoby, tedy pláště, dna, výztužné prstence a hrdlové výpalky, a díly ocelových konstrukcí. Pálicí plocha odpovídá standardní hutní tabuli, kterou zpracujeme na jedno založení.
- Pálicí plocha
- 2 000 × 3 000 mm
- Hořáky
- plazma Kjellberg a autogen
- Tloušťka řezu autogenem
- do 200 mm
- Řezná rychlost
- 50 až 6 000 mm/min
- Max. počet hořáků
- 4
- Min. rozteč paralelního řezu
- 90 mm
- Pohony
- AC servo, lineární vedení v příčné ose
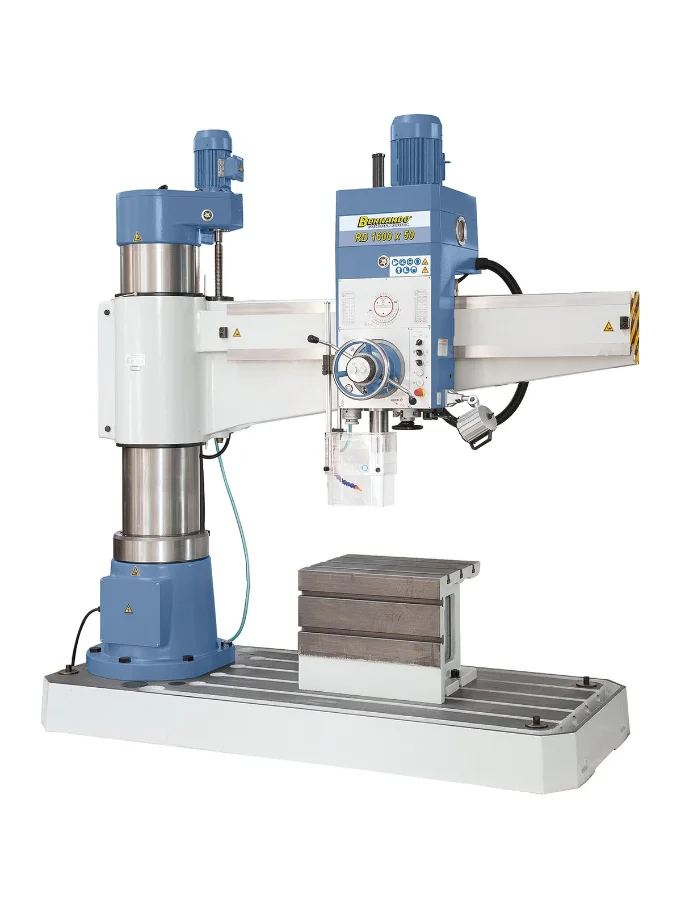
Radiální vrtačka Bernardo RD 2000 × 63
Vrtáme a řežeme závity do rozměrných dílů: přírubové otvory, otvory pro hrdla a nátrubky tlakových nádob a šroubové otvory ocelových konstrukcí. Pracovní obálka do dvou metrů od sloupu umožňuje obrobit díl na jedno upnutí.
- Vrtání do oceli
- Ø 63 mm
- Řezání závitu
- do M56
- Vyložení
- 420 až 2 000 mm
- Svislý pohyb ramene
- 800 mm
- Kužel vřetena
- MK 5
- Otáčky vřetena
- 20 až 1 600 ot/min, 16 stupňů
- Posuvy
- 0,04 až 3,2 mm/ot, 16 stupňů
- Upínací plocha základové desky
- 1 980 × 1 240 mm
- Výkon motoru
- 5,5 kW
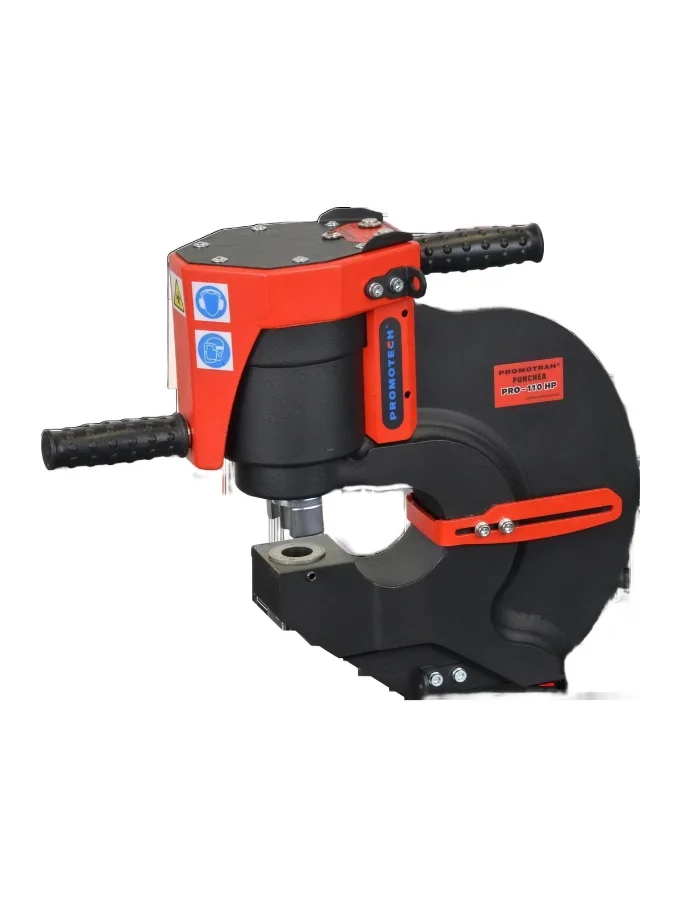
Hydraulický děrovač PROMOTECH PRO-110 HP s agregátem HPP-700/1,5
Přenosný děrovač děruje za studena, tedy bez tepelně ovlivněné oblasti, a použijeme ho v dílně i na stavbě. Děrujeme otvory pro šroubové spoje ocelových konstrukcí, kotvení, závěsy potrubí a podlouhlé otvory pro montážní vůli a dilataci.
- Pracovní tlak agregátu
- 700 bar
- Děrovací síla
- 47 t, tedy asi 461 kN
- Rozsah otvorů
- Ø 7 až 27 mm, kruhové i podlouhlé
- Podlouhlý otvor
- až 25 × 18 mm
- Tloušťka plechu
- do 16 mm při Rm < 490 MPa
- Vyložení
- 110 mm
- Doba děrování
- 8 s
- Hmotnost nástroje
- 35 kg
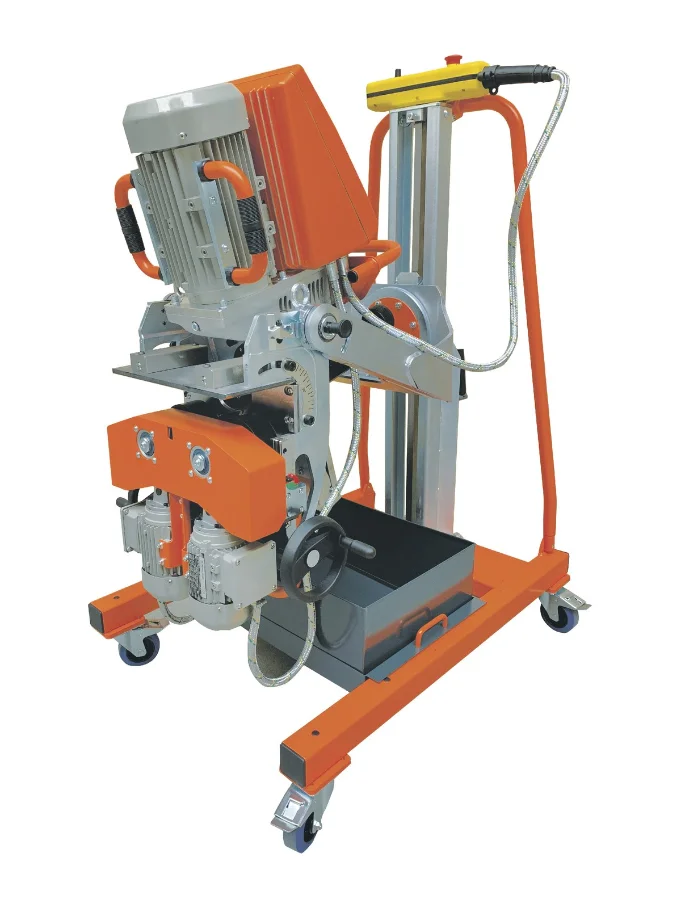
Úkosovačka plechů UZ 50 TRIUMPH s 3D manipulátorem
Frézovací úkosovačka N.KO připravuje svarové plochy tlakových nádob, kotlových těles a nosníků. Frézovaná hrana nemá tepelně ovlivněnou oblast a drží stálou geometrii úžlabiny, což odpovídá schválenému postupu svařování. U stěn nad 25 mm frézujeme oboustranné úkosy X a K.
- Tloušťka plechu
- 7 až 80 mm
- Úhel úkosu
- 15 až 60°, plynule bez výměny dílů
- Typy úkosů
- V, oboustranný X a K, kombinovaný
- Frézovací hlava
- Ø 85 mm, 5 břitových destiček
- Rychlost posuvu
- 0 až 1,2 m/min
- Materiály
- konstrukční a korozivzdorná ocel, Hardox, Weldox, Duplex, hliník, měď
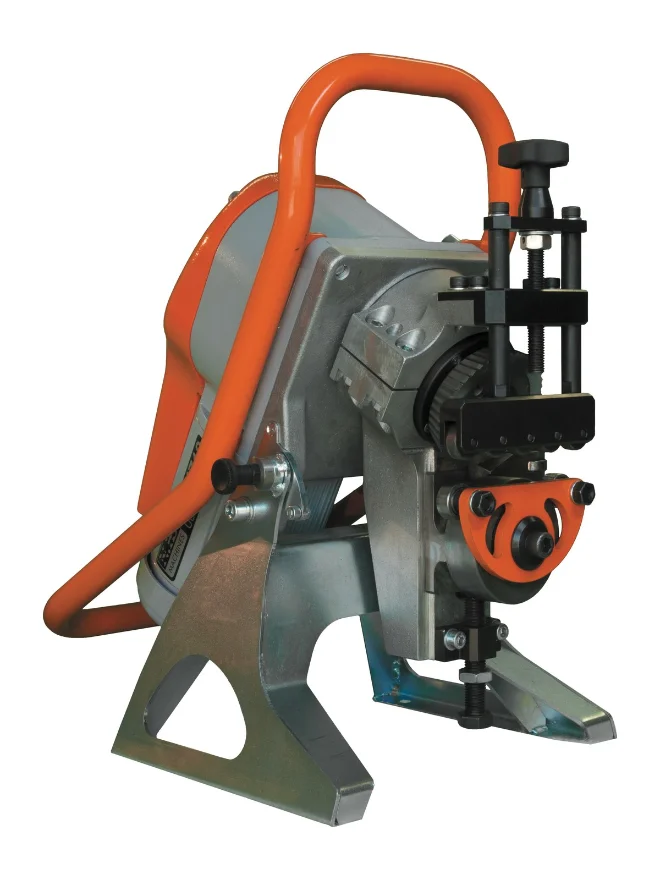
Úkosovačka plechů UZ 12 Ultralight
Lehká frézovací úkosovačka N.KO s automatickým posuvem. Úkosujeme tenké a střední plechy pro ocelové konstrukce, oplechování, netlakové díly a příslušenství kotlů.
- Tloušťka plechu
- 3 až 35 mm při 22,5° až 37,5°, 3 až 22 mm při 45° a 50°
- Úhly úkosu
- 22,5°, 30°, 37,5°, 45°, 50°, výměnné třmeny
- Šířka úkosu na oceli
- 12 mm
- Max. pevnost materiálu
- asi 690 MPa
- Rychlost úkosování
- 1 800 mm/min
- Hmotnost
- 30 kg
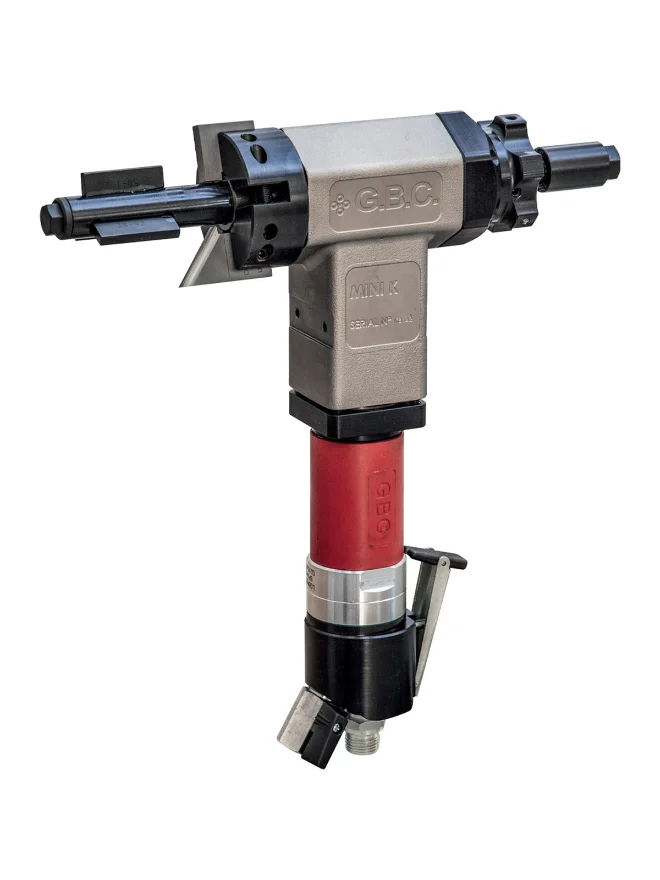
Úkosovačka trubek MINI-E 20
Elektrická úkosovačka konců trubek G.B.C. se upíná zevnitř trubky a frézuje vnější nebo vnitřní úkos a zarovnává čelo. Připravujeme na ní konce kotlových trubek před svařováním hadovic, přehříváků a ekonomizérů.
- Rozsah upínání, vnitřní Ø trubky
- 20 až 42 mm
- Nože pro vnější úkos
- 37°30′, 30°, 45°
- Nože pro vnitřní úkos
- 10°, 15°, 45°
- Zarovnání čela
- ano
- Materiál nožů
- HSS s 5 % nebo 8 % Co
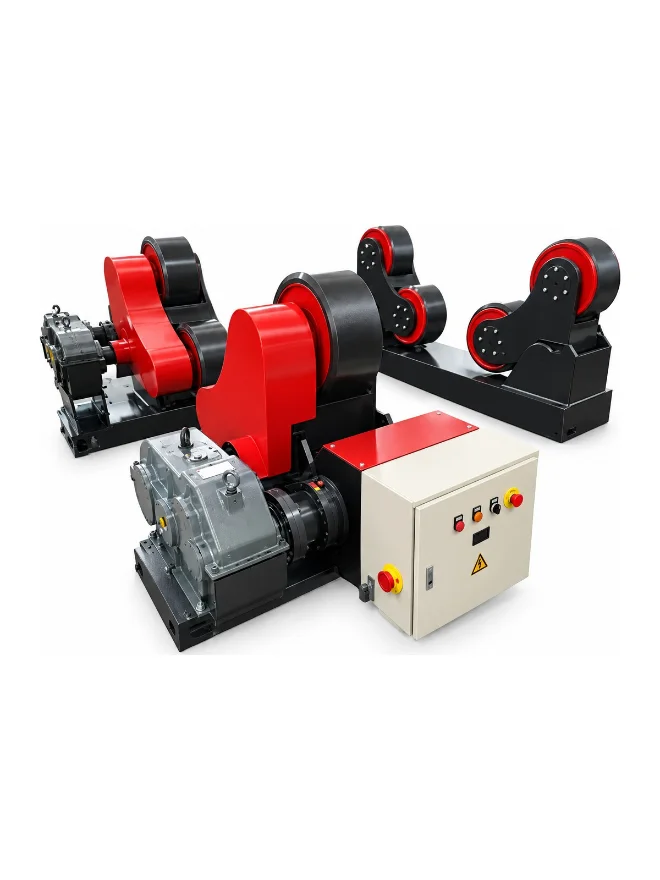
Svařovací polohovadlo RAC 40 TON M+F
Odvalovací polohovadlo ze dvou jednotek otáčí pláště tlakových nádob, kotlových těles, zásobníků a trubních dílů velkých průměrů, takže obvodové svary svařujeme v poloze PA. Navazuje na zakružovačku HRB-4 3020, nosnost pokrývá i těžké vícelubkové pláště.
- Nosnost
- 40 t
- Rozsah průměrů
- 600 až 4 200 mm
- Rychlost otáčení
- 100 až 1 000 mm/min
- Výkon motorů
- 2 × 1,5 kW
- Kola
- polyuretan, samočinné vyrovnání podle průměru tělesa
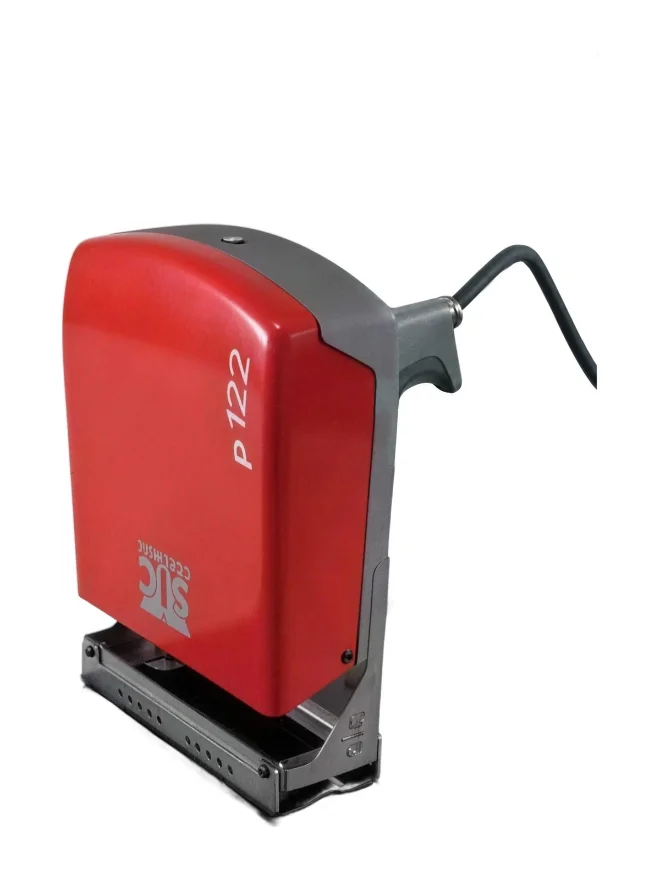
Značicí zařízení SIC Marking P62 a P122
Přenosné mikroúderové značicí pistole. Karbidový hrot vyráží znaky soustavou bodů bez tlakového vzduchu a spotřebního materiálu. Trvale značíme tlakové díly, konstrukce a svařence číslem zakázky, tavbou, značkou svářeče a výrobním číslem přímo na dílci, jak vyžaduje sledovatelnost při přejímce tlakových zařízení a konstrukcí EXC3.
- Plocha značení
- 60 × 25 mm a 120 × 25 mm
- Max. tvrdost materiálu
- 62 HRC
- Hloubka značení
- do 0,5 mm podle materiálu, 9 stupňů síly
- Výška znaku
- 0,1 až 99 mm
- Rozlišení bodů
- 0,05 mm
- Kódy
- sériová čísla, datum, loga, Data Matrix
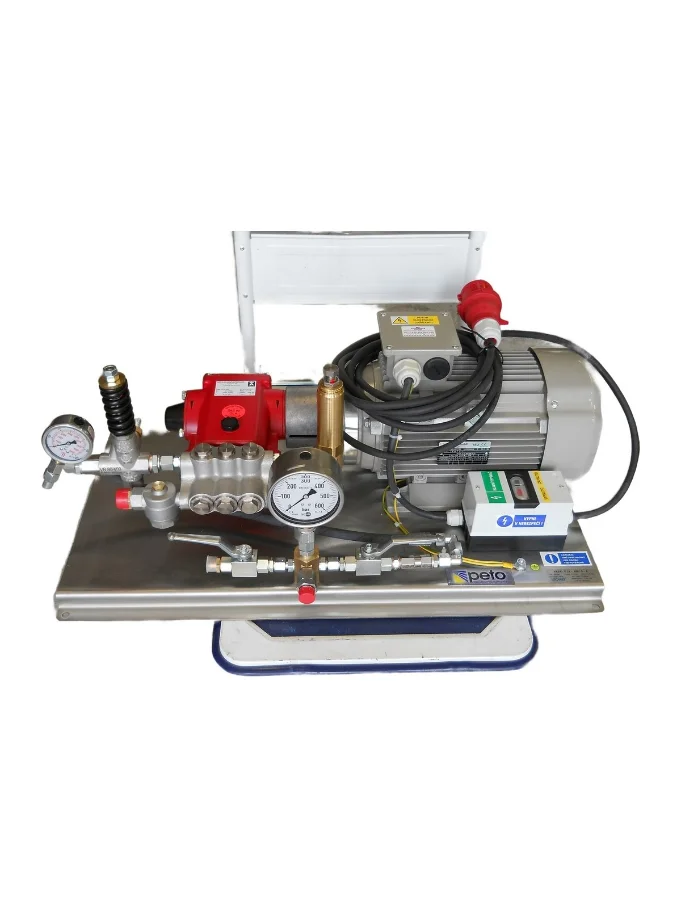
Tlakovací agregát TZ
Na tlakovacím agregátu zkoušíme pevnost a těsnost vlastních výrobků, což je podmínka vydání prohlášení o shodě, a dále zařízení po opravách, rekonstrukcích a servisu. Zkoušíme v dílně i u zákazníka. Průběh zkoušky se zaznamenává automaticky, takže záznam odchází se zakázkou.
- Max. zkušební tlak
- 45 MPa, tedy 450 bar
- Záznam zkoušky
- automatický digitální
- Právní rámec
- PED 2014/68/EU, NV 219/2016 Sb., zákon 250/2021 Sb., NV 192/2022 Sb.
- Normy
- ČSN EN 13445-5, čl. 10.2.3, a ČSN 69 0012:2024
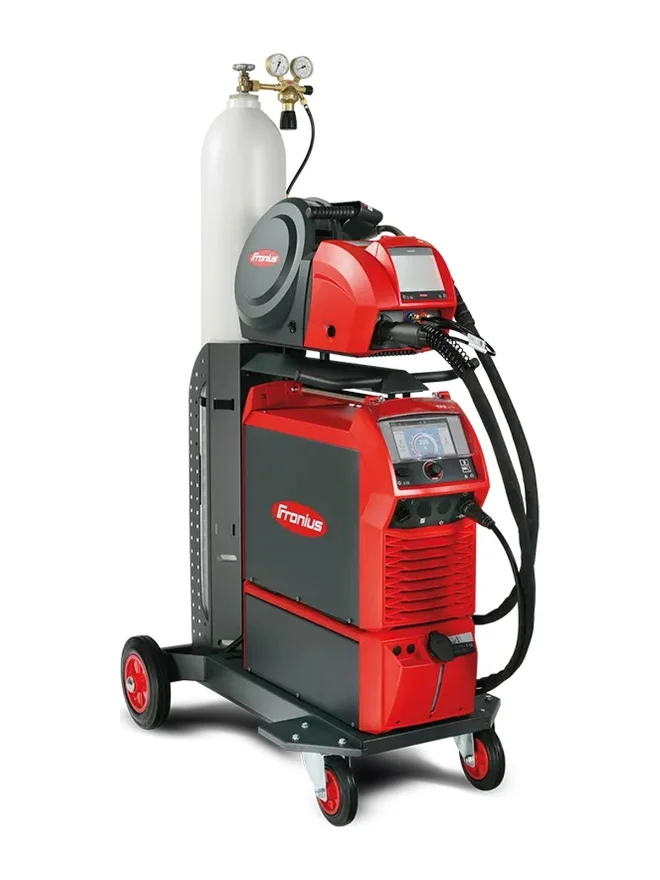
Svařovací zdroje Fronius TPS/i, TransSteel, MagicWave a TransTig
Svařujeme na digitálně řízených invertorových zdrojích Fronius s podavači drátu a chladicími jednotkami téhož výrobce. Řadu TPS/i používáme na tlakové části a materiály s požadavkem na řízený přenos kovu, tedy kořen, korozivzdorné oceli a tenké stěny. TransSteel nasázíme na výkonové svařování ocelových konstrukcí, MagicWave a TransTig na kořenové vrstvy a korozivzdorné oceli metodou 141.
- TPS/i, metody 135 a 136
- 320 až 600 A, procesy Standard, Pulse, LSC, PMC, CMT, záznam dat WeldCube
- TransSteel, metody 135 a 136
- 350 až 500 A, zatěžovatel 40 % při max. proudu, drát 0,8 až 1,6 mm, plněné dráty
- MagicWave, metoda 141
- 190 až 230 A, střídavý i stejnosměrný proud
- TransTig, metoda 141
- 190 až 230 A, stejnosměrný proud, ocel a CrNi
- Provedení
- invertorové, oddělený podavač, plynové nebo vodní chlazení
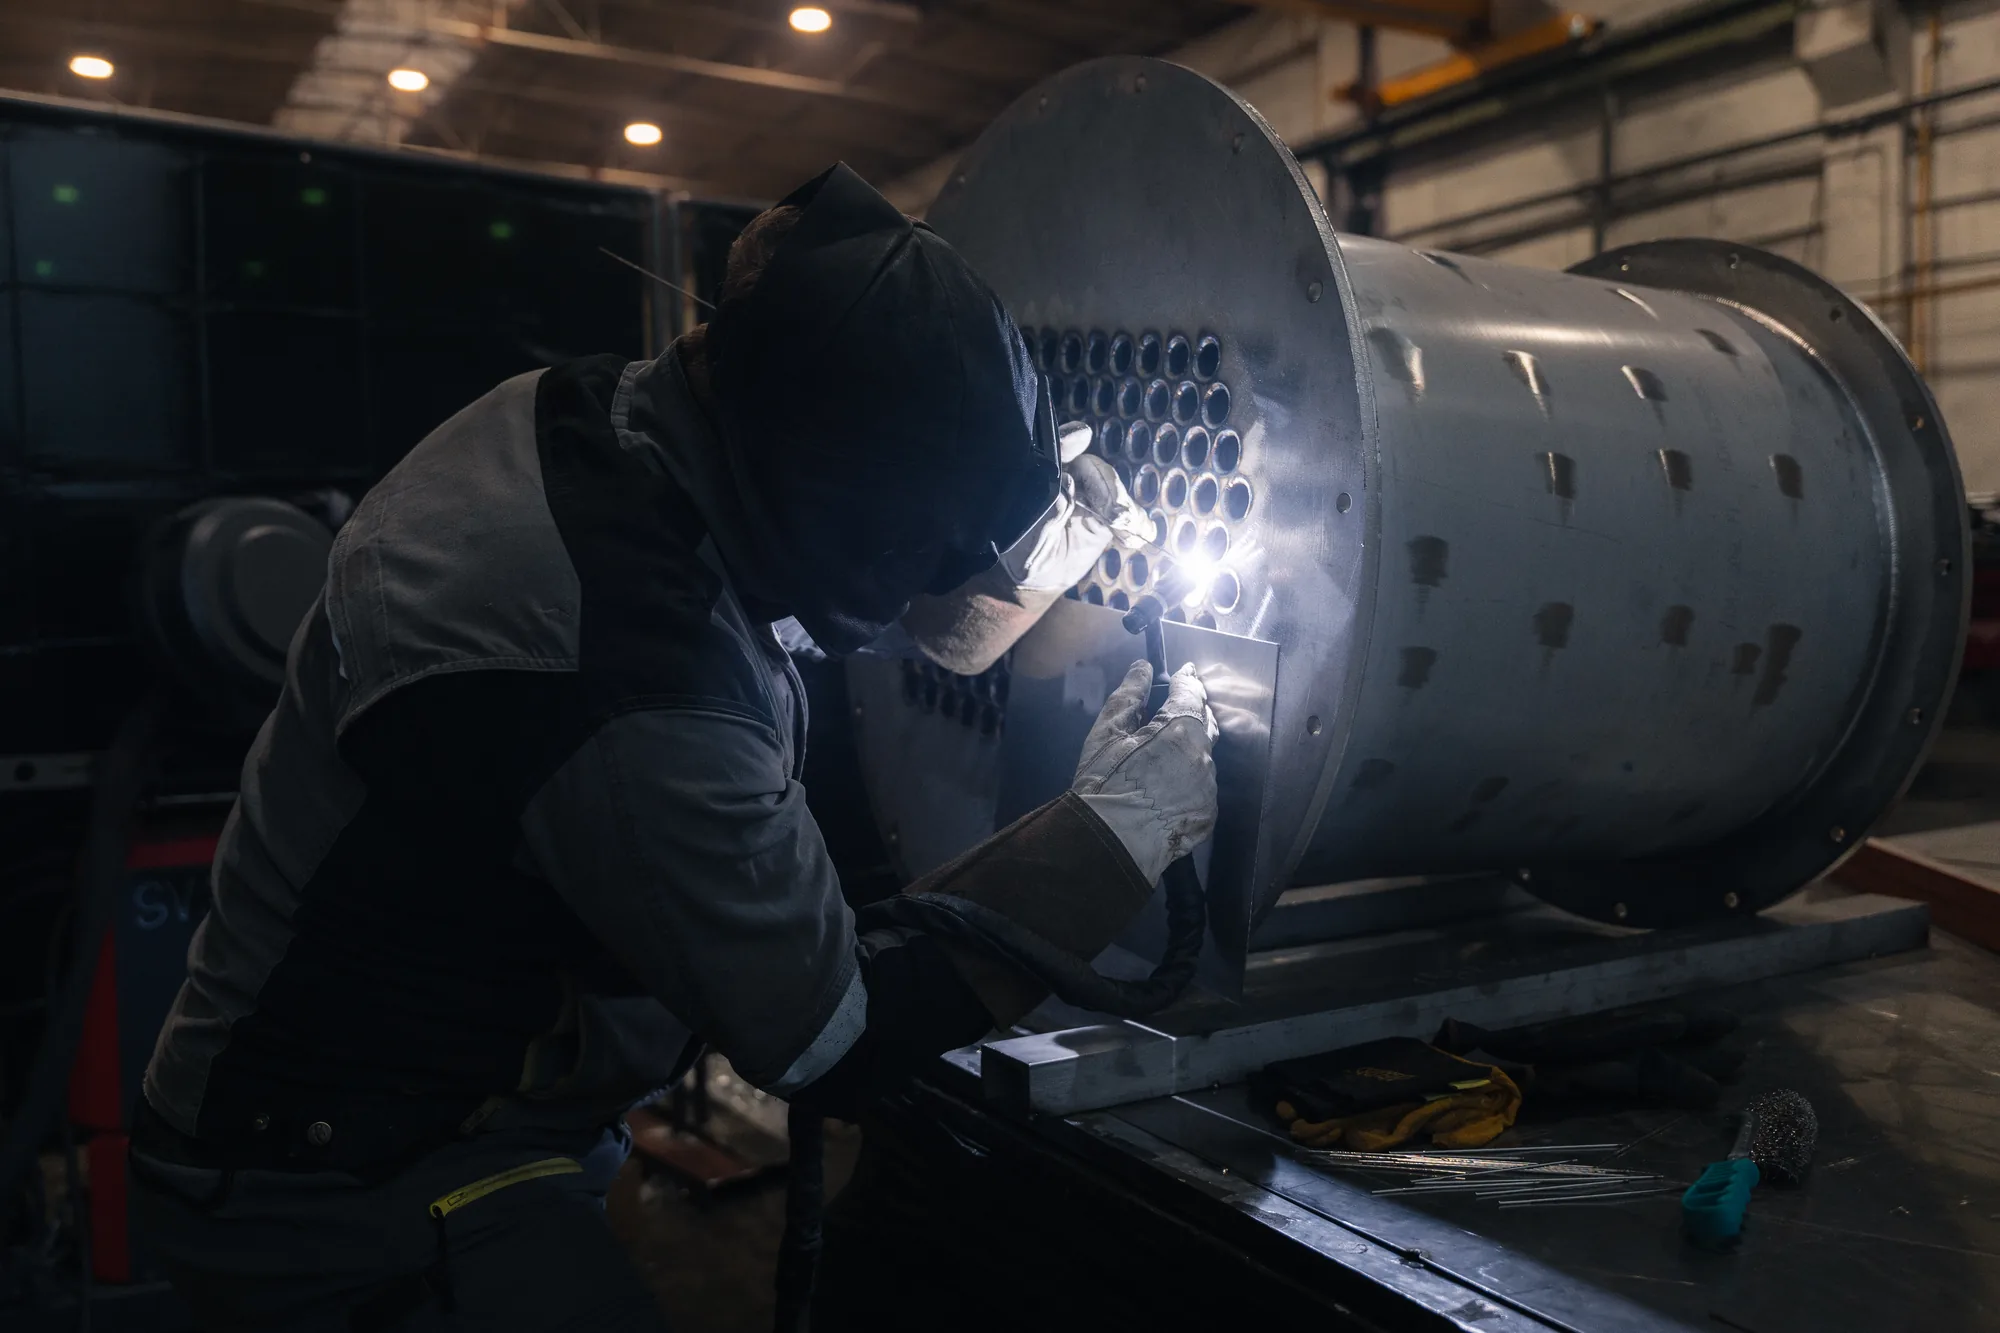
Svařování metodami 135, 136 a 141
Metodami 135 a 136 svařujeme uhlíkové a nízkolegované oceli, tedy ocelové konstrukce a pláště nádob. Metodu 141 používáme na korozivzdorné oceli, tenkostěnné díly, malé průměry trubek a kořenové vrstvy. U tlakových částí kombinujeme kořen 141 a výplň 135 nebo 136. Kořen splňuje požadavky radiografické a ultrazvukové kontroly, výplň zajišťuje výkon odtavení. Svařujeme podle ČSN EN ISO 3834-2 včetně legovaných ocelí.
- Metoda 135
- MAG, plný drát v aktivním plynu
- Metoda 136
- MAG, trubičkový drát v aktivním plynu
- Metoda 141
- TIG, wolframová elektroda v inertním plynu
- Ochranné plyny
- směsi Ar a CO₂, u metody 141 100 % Ar
- Kvalifikace postupů
- ČSN EN ISO 15614-1, úroveň 2
- Zkoušky svářečů
- ČSN EN ISO 9606-1
- Jakost při svařování
- ČSN EN ISO 3834-2
- Svářečský dozor
- ČSN EN ISO 14731
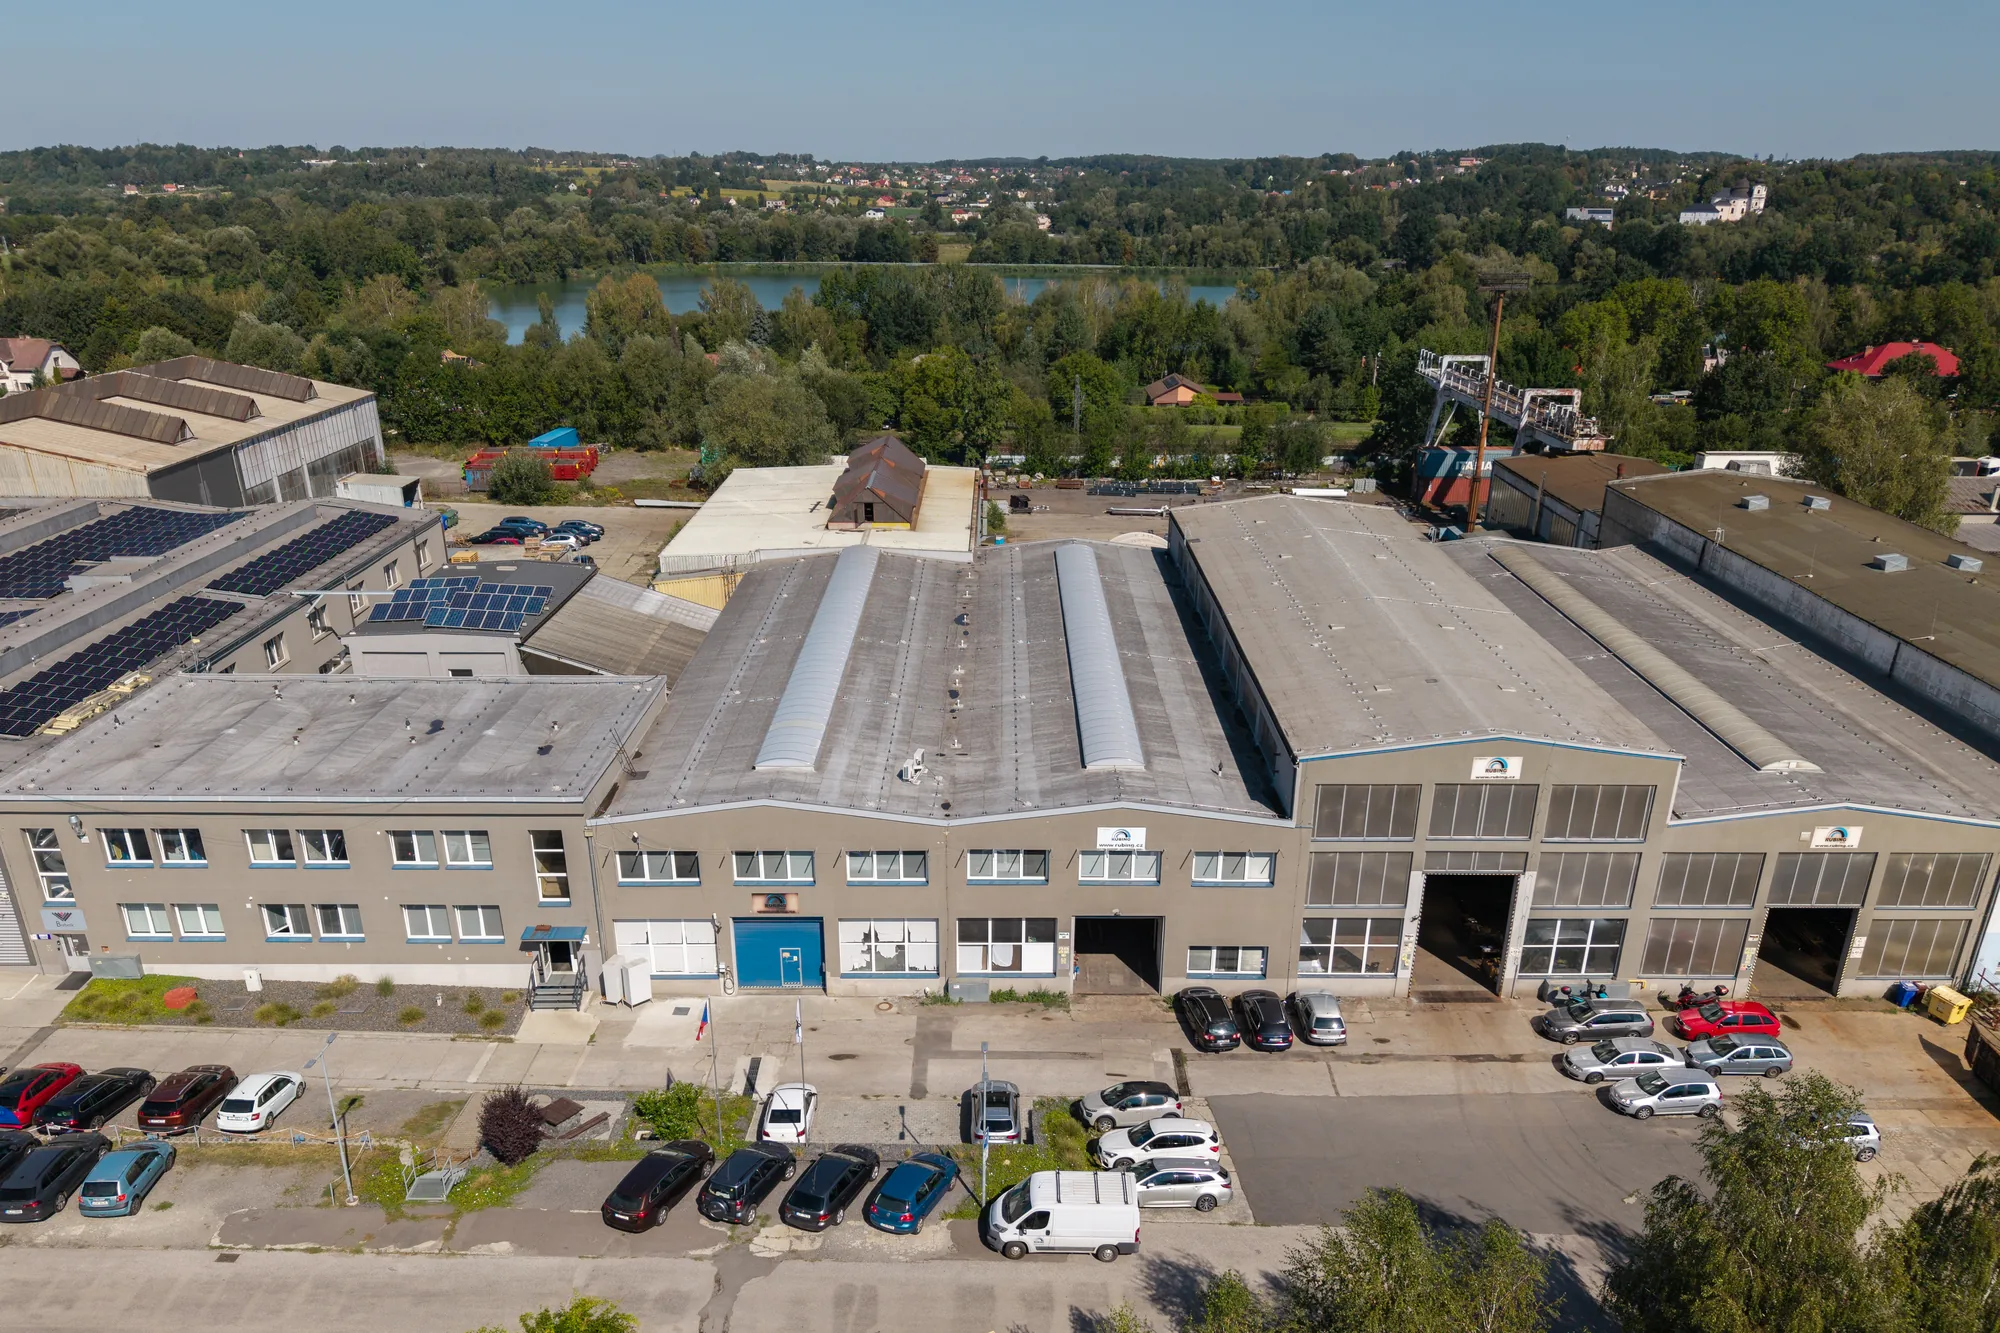
Kde vyrábíme
V Šenově u Ostravy provozujeme tři výrobní haly s mostovými jeřáby a CNC technologiemi o celkové ploše 2 200 m². Areál je od roku 2020 ve vlastnictví firmy a v posledních pěti letech prošel modernizací výrobních technologií, mostových jeřábů i osvětlení. Z tohoto zázemí expedujeme tlakové části kotlů, ocelové konstrukce a fasádní prvky zákazníkům v České republice i v zahraničí. Tlakové části a celé kotlové celky jsme dodali například do Rumunska, Švédska, Španělska, Francie, Vietnamu a Uruguaye.
Certifikace a garance kvality
Svařování řídíme podle ČSN EN ISO 3834-2 a ocelové konstrukce dodáváme do třídy provedení EXC3 podle EN 1090-1. Systémy kvality, ochrany prostředí a bezpečnosti práce máme certifikované a pravidelně auditované nezávislým orgánem.
Jak spolupráce probíhá
Podle vaší nebo naší dokumentace
Vyrábíme podle výkresové dokumentace objednatele i podle vlastní výrobní dokumentace z 3D modelu.
Dotaz z výroby řeší autor návrhu
Konstrukce a výroba spolupracují v rámci jednoho týmu, takže technické otázky nečekají na koordinaci mezi jednotlivými firmami.
Zkoušky a dokumentace jsou součást dodávky
Tlaková zkouška se záznamem, svářečská dokumentace a kontrolní protokoly odcházejí se zakázkou.
Lyubomir Atanasov Borisov
S poptávkou výroby se obraťte přímo na garanta výroby. Posoudí proveditelnost podle vaší dokumentace a navrhne další postup.
Máte díl, u kterého rozhoduje materiál a přesnost?
Pošlete nám výkresovou dokumentaci. Posoudíme proveditelnost, navrhneme postup výroby a zkoušek.
Kontaktujte nás